Summa sidvisningar

Visar inlägg med etikett PCB CNC. Visa alla inlägg

torsdag 25 juni 2026

Go from PCB toner transfer making to 3-axis CNC G-code PCB making - part 5: Learning more

 Go from PCB toner transfer making to 3-axis CNC G-code PCB making - part 4: Learning more

Hårdvaruproblem 


Med den nya ER11 Chucken på nya 20000rpm motorn vs. kunna fräsa kretskort med 0.25mm ledarseparation....finns problem.....


När man köper en ER11 chuck billigt är det underförstått att man vet ingenting om vilka toleranser den uppfyller

Har sett följande definitioner (tillverkarspecifikt?) på olika toleranser ER11 finns att köpa


EP (extreme-precision)  < 0.0025mm Total Indicated Runout 

UP (ultra-precision) < 0.005mm Total Indicated Runout

PG (precision) < 0.01mm Total Indicated Runout

Rz 2.5

HRC 46


Den billiga chucken jag har nu och försöker förbättra hade mer än >0.10mm TIR uppmätt med mätklocka


Skala 0.01mm

Det mesta av felet, gissningsvis, kommer från radiell koncentricitet pga. sämre maskinefterbearbetning i fjäderhylsan/muttern/chucken och som då resulterar i ökad fräs/borr radie.

Fjäderhylsa i chuck med 3.1mm bit

(OBS: konspirationsvarning)
Den chucken är troligen nåt kasserat exemplar? från tillverkaren som inte uppfyller några krav? och istället säljs den kanske billigt på nätet där nån webshop troligen plockar upp den billigare och säljer den kanske vidare med en liten vinst - utan att veta/deklarera vad det är för data på prylen.....kan man iaf. låta sig gissa sig till ;-)


Så i nuläget efter egen inslipning av:
  • fjäderhylsans fjäderspår, ta bort vassa och utstickande kanter
  • inslipning av 3mm hålet i fjäderhylsan, ta bort vassa och utstickande kanter
  • samt yttre slipning av de koniska ytorna mot chuck och mutter, ta bort vassa och utstickande kanter
Nu är den totala koncentriciteten ~0.03mm enligt mätklockan
På en skala är resultatet inte ens nära den lägsta precisionsnivån "PG 0.01mm runout"

MOMENT

Ett vanligt fel man riskerar att göra är att att dra åt chuckmuttern för hårt och mosa chucken
För ER11 med M14x0.75 gänga och en 3mm bit är moment 16-24Nm som riktmärke...

X Y FEED RATE

Ett annat problem är att förstå hur snabbt man ska låta CNC X/Y axlarna röra sig under fräsoperationen.
V-bits är inte det bästa valet för att fräsa i FR4 och det finns bara en skärande egg.
Många tabeller avser C typen av fräsbits och dessa har 2 eller fler skärande eggar.

Så vad är feed rate för min CNC med 18 000 rpm, med dessa usla 0.1 V-bits med ett skär ?

Copilot ger följande info för mina förutsättningar:

Spindle speed (RPM):            18 000
Chip Load (Fc mm/tooth):    0.003
Number of flutes Z:                 1
Feed Rate Fr mm/min:         54

Här ser jag att hittills har jag kört X och Y fortare än 54mm/minm, ofta runt 60-90mm/min men då med den gamla motorn som är under 10 000 rpm....not so good      8-o

Med substandard RPM på spindeln och usla V-bits får man backa av en hel del på feedrate X och Y.

Backar man av för mycket på feed rate blir kanterna lite sämre, men det är kanske ett mindre problem i nuläget.


Vad händer nu - närma sig prov med 0.25mm mellan ledarna i isolationsfräsningen?

Gör ny kretskortsfixering (inte längre med aluminiumtejp)


Tillverkade två nya aluminiumbitar med hål för
de 20mm c/c spår som fräsbordet har


Kretskort med 1.6mm tjocklek, går precis in under
de nya spännbitarna


Ta en ny bits 0.1n-ish (med korrekt formad spets, ej defekt)
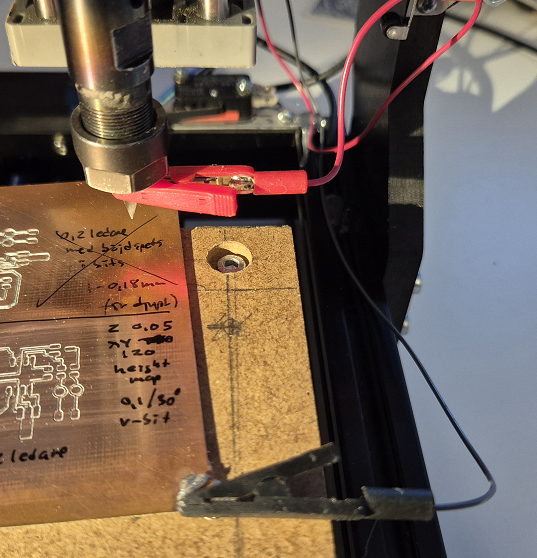
Använd Z probe
Använd höjdkarta
Fräs på 40um Z  (strax över koppartjockleken 35um)
18 000 RPM-ish på spindeln (har ingen varvräknare men data indikerar RPM vid 26V)
X,Y feed rate 40mm/min (gå ned lite i fart med extra marginal)


torsdag 18 juni 2026

Go from PCB toner transfer making to 3-axis CNC G-code PCB making - part 4: Learning

Go from PCB toner transfer making to 3-axis CNC G-code PCB making - part 4: Learning

Hur går det?

Har nu tillverkat en mängd kretskort med CAD och sen fräst ut dessa med en CNC fräs.
Inledningsvis så är inlärningskurvan brant, men även fortsatt ser inlärningskurvan ut att fortfarande var brant :-)

Att tillverka kretskort är en specialistverksamhet.....och verktyg för att tillverka är invecklade....och felfrekvensen är hög, mycket kan gå fel och det gör det ofta....

Med lite AI hjälp så är det numera enklare att hitta svar, man frågar AI och promptarna blir bättre och bättre, man kan fråga efter stegvisa instruktioner för olika steg i kretskortstillverkningen man har svårigheter med.

Man måste ha checklistor för de olika stegen i kretskortstillverkningen, speciellt för att hantera Gerber och för att hantera .nc filerna i respektive verktyg.


Just nu:
  • Att göra enkelsidiga kretskort för hålmonterade komponenter på FR4 känns helt OK i nuläget. God repeterbarhet.
  • Att  göra enkelsidiga kretskort för ytmonterade komponenter ner till storlek 0805 och ledningsbanor ner till 0.5mm  på FR4 1.6mm känns helt OK i nuläget.  God repeterbarhet.


Nästa steg är att få bättre resultat på:
  • Non Copper Clearing/Rub out: bort med koppar under komponenter, försvårar lödpasta lödning idag.Kan göras med multi depth milling och en annan fräsbits, vertygsbyte.

  • Milling bit calculation: Få grepp om den verkliga effektiva fräsbredden på fräsbits, skär ofta för brett, visar på begränsningar i CNC hårdvaran.

  • Isolation routing: att fräsa 0.4- 0.2ish  mm smala ledningsbanor, dessa förstörs idag helt
0.4mm paj
0.4mm paj
  • Multi-depth milling: att fräsa 0.4 och 0.2ish mm smala ledningsbanor i två steg för att minska risken för förstöra ledningsbanor och belastning/glapp i CNC hårdvaran.


Saker som inte varit prioriterande är:
  • Kantfräsning, PCB contour routing: enklare att klippa med plåtsaxen, mindre damm
  • Dubbelsidiga kretskortsbanor: enklare att dra en eller två ledare med kopplingskabel.


CNC förbättringar som gett bättre resultat:

  • Z probe funktionen, ett måste för god repeterbarhet

Z probe
Z probe
  • Ny motor på spindeln, bytte från en långsam 775 motor till en som kan gå över 10 000rpm och ända upp till 20 000rpm med rätt spänning. Ny motor är fortfarande en 775 motor som kan drivas av den inbyggda motordrivande 10Ampere fet transistorn i CNC kontrollerkortet. Hoppas att bytet från glidlager till kullager inte syns alltför mycket i fräsresultaten (återstår att se).

    Den långsamma motorn är misstänkt att orsaka V-bitens sidotryck på kopparbanorna var större, det märktes tydligt på små kopparlödytor som tenderade lossna så fort man lade på lödpasta och värme....provade med långsam X,Y matning men kanske inte långsamt nog....
20 000 rpm 775 motor

Speciella situationer som ställt till det i tillverkningsprocessen

  • Jag har inga gränslägesbrytare för att kunna använda HOMING funktionen, så jag har en grbl sekvens i Candle som ställer spindeln på ett säker plats, min längd på Z är begränsad och kan ofta stöta i övre ändläget och Z kalibreringen blir oanvändbar 

  • Mjukvaru bugg i Flatcam som gör Z kalibreringen helt oanvändbar för V-bits, Z djupet nollställs om man har grbl11 processing och senaste Flatcam versionen med V-bits data. Lösningen är en "workaround" då man anger att använda C (cylindrical, flat end)  bits, räknar först ut den effektiva fräsdiametern med kalkylatorn för V-bits och sen använder man den dimensionen för C1 bits. C bits är raka så man använder V-bits diametern vid det fräsdjupet som används, något som kalkylatorn i Flatcam kan ange. Man kan även byta processing till grbl med lite sidoeffekter.

  • Billiga V-bits från öst är inte att lita på, fräsbredden på isolation routing blir oftast mycket bredare än tänkt. Spetsarna kan vara fula redan i boxen dom kommer i. Man måste inspektera och kassera vissa bits. Spetsdiametern är inte 0.10mm för alla bits i boxen, vissa är bredare än så. Tittar man på dyra V-bits så ligger styckpriset runt 600SEK, på dessa billiga ligger styckpriset runt 17SEK.

    Ska man tillverka 0.4 -> 0.2mm = 025mm isolationsfräsning - är det en chansning och man måste först göra "kretsbanekalibreringstestfräsningar" innan man vet vad man får, för varje V-bit man tänker använda på det slutliga kretskortet eftersom spetsarnas riktiga diameter är sådär....

    I teorin ska V-bits med 0.08 respektive 0.13 spetsar klara av att fräsa;
    0.005'' / 0.0762mm (0.08mm) = klarar 0.152mm spacing på PCB (plus dåliga CNC egenskaper)
    0.003'' / 0.127mm (0.13mm)  = klarar 0.254mm spacing på PCB (plus dåliga CNC egenskaper)

    En box med 10st riktiga V-bits med rätt spetsdiameter kostar runt 5900:-
    Med så smala och dyra spetsar måste man använda Z multi depth milling ?


Utmaningen fortsätter att göra 0.4-> 0.20mm anslutningar med 0.25mm separation -  till enstaka QFN ytmonterade komponenter 


  • Nr #1 Hårdvaruproblem


Spindeln är inte centrerad, varken på den gamla eller nya snabbare spindelmotorn är bra.
I båda motorerna finns en variation på 0.11-0.12mm över 360graders rotation.

! > dvs. frässpindeln gör förstorade hål och större fräsbredd <!


Att fixa till detta blir 1:a prioritet innan gå vidare med några mer försök på 0.25mm isolationsfräsning / 0.20mm ledare.

Felet ligger i ER11 chuck, hylsa och spänninsats som tillverkats i öst.....precision kostar mer
Har sett liknande problem med större borrchuckar från öst, har då bytt chuck tills ett exemplar uppvisar bra resultat, verkar vara stora variationer i tillverkningen och ingen kalibrering efter montering av chuckdelarna.

ER11 chuck är värmekrympt på motoraxel och svår att få loss utan att riskera skada motor/lagerlägen. 


  • Första försöket är att använda den gamla checkens mutter och fjäderhylsa eftersom dom ser ut att vara av ett bättre utförande än den nya chucken (som är har vassa kanter efter maskinbearbetningen).
    Med gamla chuckmutter och hylsa på den nya chuckhållaren finns nu 0.06mm variation på 360grader, en halvering!!!

    Exempelvis: Om en V-bit 0.12mm spets med -0.042mm Z djup så anger kalkylatorn 0.142mm effektiv fräsbredd och med chuckproblemen blir då effektiv fräsbredd 0.0202mm ???? eftersom V-bit spetsen vobblar runt centrum 0.06mm???. Inte bra :-(

    Dessutom varje gång man monterar om en fräsbit i chucken blir felet olika varje gång, har monterat om fräsbiten flera gånger och mätt med mikrometern - mellan varje montering varierar det mellan 0.06 till 0.08mm - repeterbarheten är inte konsistent, inte bra :-(
  • Jag försöker slipa in precision i den nya ER11 chuck med fjäderhylsa. som sitter på nya motorn. Den gamla chucken på långsamma motorn får vara som den är tillsvidare.
  • Gamla chucken, men samma princip att slipa på
    Denna version av spännhylsa har mer flexibilitet än den nya spännhylsan
    som inte har dessa yttre små skärningarna som gör hylsan mer följsam


Ny ER11 chuck justering

    1. Dra ett slippapper igenom alla slitsarna på fjäderhylsan, eventuella skarpa kanter tas ned
    2. Kontrollera mutterns inre koniska yta där fjäderhylsans spets ligger an - finns vassa kanter? så tas dom bort med mycket fint slippapper lindat runt ett borr, se upp så det inte blir repor på koniska ytan annars kan mutter och fjäderhylsan material hugga tag i varandra och göra spår...(gissa hur jag vet det....)
    3. Montera en mindre borr, typ 2.8mm diameter och dra åt chucken, ny flexar fjäderhylsan lite extra i chucken 
    4. Sätt chuck och fjäderhylsa i en fast fixtur, för in en roterande 3mm rundfil/brotsch fjäderhylsan, låt dessa jobba/slipa en stund, dra successivt åt chuck något om det går runt lite lättare.
    5. Sätt upp enbart fjäderhylsan i roterbar fixtur (t.ex med en lång igenomgående skruv 3mm + mutter + bricka igenom hylsan), slipa yttersidorna på de koniska delarna av fjäderhylsan, låt jobba en stund med roterande chuckhylsa.
    6. Rengör noggrant, slipdamm bort, blås ur fjäderhylsan
    7. Provmontera komplett chuck med 3.1mm borr och mät med mikrometer under rotation
    8. Jag fick ned variationen på 360grader rotation till 0.03mm - Bäst resultat hittills!!! 

  •     Teori och V-bits

    • Med teoretisk V-bit spets på 0.10mm plus 0.03mm "ovaltitet" har jag 0.13mm att beräkna isolation routing med.
      Enligt V-bit kalkylatorn blir då det frästa isolationsspåret 0.1514mm bredd (med 30 Grader V-bit) och  Z -0.040mm fräsdjup.
      Även om detta är optimistiska siffror, bästa fallet, så är det långt ifrån den 0.127mm som anges för att kunna klarar 0.254mm spacing på kretskortsledare  :-/

    • En tillverkare av 0.127mm tip diameter V-bits och 30graders V-bits anger att man kan klara av 0.254mm spacing med den tip diametern - troligen med en proffsigare CNC fräs....
      Det finns 15 och 20graders V-bit vilken är mer intressant med tanke på geometrin vid små skärdjup och smala isolationssspår.

Mer saker att förbättra?

Japp - det finns mer

Kretskortshållarfixtur är nästa grej att få kontroll på
Har hittills använd aluminiumtejp (3M Scotch 425) som har kraftigt lim och styv tejp och det har räckt till som fixering upp till nu när 0.25mm ska kunna provas....

Har en misstanke om att det kan flexa lite och det syns på 0.20mm kretskortsledare som blir ojämnt utförda.....

Ett första försök
men detta fungerar inget bra, kretskortet lyfts upp lite granna när man drar åt skruvarna
så det blir att prova en ny variant med helt annan klämfunktion än med dessa brickor


tisdag 13 maj 2025

Go from PCB toner transfer making to 3-axis CNC G-code PCB making - part 3 el cheapo v-bits from east.....

 El cheapo 1/8inch milling bits from east...


V-bits

Köpte dessa billiga 3.175mm 0.1, 0.2, 0.3mm V-bits som testmateriel för de testkretskort som planerades


Resultaten i CNC fräsen med 0.1mm spetsdiameter motsvarande inte alls de isolationsspår

som CNC fräsen gjorde. Spårbredden är mycket större än den angivna 0.1mm på bitsen.

Nåt stämmer inte - den angivna bredden är inte 0.10mm kanske inte ens 0.19????

Mäta

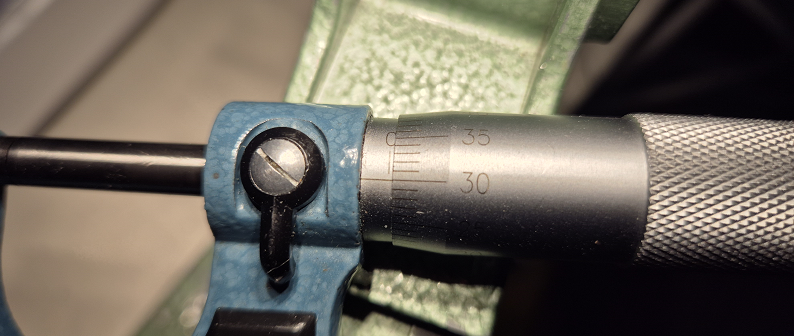
Mikrometern visar noll där den ska - kaliberad!

Tog fram mikrometern och tog ett antal repeterbara mätningar på spetsen på de nya oanvända "0.1" mm bitsen som låg i lådan

Inga av mätningarna kom under 0.20mm, de flesta mätresultaten ligger i intervallet 0.21-0.26mm

Värsta avvikande mätningen 0.25mm


Mätte även på de nya oanvända "0.2"mm bitsen som låg i lådan

Mätresultaten på dessa bits ligger i samma intervall som "0.1"mm bitsen - intressant :-/


Hade en låda md "0.3mm" bits och mätningarna stämmer bättre där, intervallet är drygt 0.30mm i spetsbredd.


Titta


0.2 vänster vs 0.1 höger i bild
skillnaden är inte synbar


Spetsarna är ibland fula, inte raka och symmetriska?

Tittar på på spetsarna i mikroskopet så ser dom mycket lika ut, vissa spetsar är bättre formade än andra

men mellan bits märkta "0.2mm" och "0.1mm" är det inga synbara eller mätbara skillnader......i alla fall inte med en mikrometer och i direkt jämförelse under mikroskopet.


Vad händer nu?

Man kan skaffa kvalitativa, dyrare 8-), v-bits i första hand, v-bits som har en bättre utförd spets , skaffa 0.20 samt 0.15 om det finns att få tag i. V-bits fungerar eventuellt även i tjockare än 18um kopparlager typ 35um som är vanligt.

Det svåraste alternativet, raka fräsar

Att beställa stub end micro cutters är kanske ett nästa steg, för att prova sig fram mot målet att kunna göra 0.20mm isoleringsfräsning. 

De finns stub end micro cutterns från 0.10 och i steg om 0.05 så en 0.15mm fräs borde vara en väg framåt, kanske även en 0.20mm eftersom den inte adderar spårbredd med skärdjupet.

Problemet med stub bits är att eftersom dom går lätt av och kostar en hel del så så krävs en successiv avverkning av isolationsspåren kanske fyra fem omgångar där varje omgång ökar skärdjupet 0.05mm - en process som jag inte har igång nu, just kalibreringen av djupet blir ett problem att lösa först....

måndag 12 maj 2025

Go from PCB toner transfer making to 3-axis CNC G-code PCB making - part 2 isolation tracks and mills

Fräsbitar (millingbits)

ER chucken är en 1/8tums, dvs. den tar 3.175mm skaftdiameter fräsbitar


V-bits

Har nu provat med v-bits och lärt mig lite mer om dess egenskaper.

Man köper dom som spec.ade till "0.1mm" spets, men i realiteten är spetsdiametern minst 0.15mm, spetsen kan också vara bredare, lite beroende på produktionsvariationer upp till 0.18mm bred.

Dessa v-bits är populära eftersom priset är 15:- per bits, att jämföras med dyrare bits som är 20-30 gånger mer kostsamma.


Har nu insett att dessa billiga "0.1mm 30graders v-bits" fräser som minst 0.15+0.035=0.185mm isolationsspår 35um kopparlaminat.

I kopparlaminat med 18um koppar fräser v-bits som minst 0.15+0.018=0.168mm isolationsspår.

I praktiken blir isolationsspåren mycket bredare och inte bättre än den precision i kalibrering v-bits i Z ledden man kan uppnå samt den precision av höjdkartan som kompenserar för kretskortets variation i tjocklek. Jag använder elektrisk probning av Z och elektrisk probning av höjdkartan  - och kan inte nå bättre resultat än så.

Att fräsa kretskort för ytmonterade storlekar som 0805 (2.0x1.3mm) är enkelt med v-bits, 0603 (1.5x0.8) går ju med v-bits.

Även 0402 går att göra med v-bits med man ser att ofta lossnar kopparlödön mycket lätt, kanske för att fräsen har tryckt på kopparbiten och lossat den från laminatet.

Att fräsa isolationsspåret i en enda operation med en v-bits ser ut att belasta kopparytskiktet en hel del när v-bits leds runt alla sidorna runt kopparlödytan.
Om kopparlödytan är liten så tycks kopparn lossna varje gång.

Min teori om v-bitsbelastning på kopparlödytorna baserar sig på det man ser under mikroskopet om man granskar hur spetsen ser ut och hur kopparskiktet påverkats efter en fräsoperation. Ett v-skär med en skarp skärkant på en sida ger en kopparkant som ser ut att ha varit påverkad av sidotryck eftersom kopparytan har lossnat och flyttats åt sidan.

Man skulle kunna fräsa i flera operationer och öka Z djupet successivt och kanske minska risken för lossade kopparlödytor - prov krävs men jag gissar redan nu att sidokraften är för stor pga. v-bitsens egenskaper så flera operationer snarare är sämre än bättre....

Tittar man på DFN och QFN ytmonterade komponenter med 0.20-0.25mm delning blir det svårare.


0.15mm isolationsspår  & stub bits

Läser man på om fräsning av 0.1 till 0.05mm isolationsspår används endast s.k stub end mills, dvs. raka korta skär. Spec. på 0.1mm end stub mill är isolationsfräsning av 0.2mm spår.

Man rekommenderar inte v-bits alls eftersom toleransen man uppnår med manuell kalibrering av v-bits är för stor och man kan inte längre garantera bredden på isolationsspåret. Det finns iofs. dyra v-bits att köpa så är kanske ett alternativ utifall att...

Dessa raka 0.1mm stubfräsar är extremt känsliga (och dyra) och bryts av lätt då dom inte alls tål stötar eller flex.

Man fräser inte heller 0.1-0.05 isolationsspår i 35um tjockt FR4 kopparlaminat, man fräser isolationsspår i tunnare 18um FR4 kopparlaminat så även valet av kretskortslaminat blir viktigt - troligen för att minska belastning och flex i skäret.

Även fräsoperationen delas upp i flera steg enligt datablad för 0.1mm stub end mills, man ökar Z skärdjupet successivt, i steg om 0.05mm till man passerar 0.018mm (18um) kopparlagert och isolationsspåret är uppnått.

Nästa steg

Kommer att beställa 18um kopparlamintat och ett par 0.15mm stubfräsar och börja att prova göra footprints för 0.25mm IC kretsar - kommer det misslyckas som det gör för v-bits?. 

I proven blir det aktuellt att minska risken för flex i bits, dvs. sänka XY hastigheten men även sänka hastigheten Z sänks ned i materialet. 
För 0.1mm end stub mills nämns feed rate 4-7mm/second - vilket låter bra!
MEN - rekommenderade MINSTA spindelhastigheten är 25 000 rpm!!
Så det låter som om feedrate måste sänkas ytterligare eftersom min spindel knappt uppnår 10 000rpm.
Det där med spindelhastigheten är det som avviker mest i min setup.

Det ultimata målet är att kunna göra enstaka kretskort med QFN DFN IC kretsar, på tunt FR4 kretskortlaminat i första hand men på sikt även i annat fräsbart material för GHz.

Processteknik

Ett problem är att få en reperterbar process runt flertalet operationer med succesivt ökande Z djup. 

Som det ser ut nu så måste man editera G-code och alla Z operationerna manuellt, dvs. i Candle läsa in en ny editerad G-code fil samt göra en ny kalibrering av Z och med det även en ny höjdkarta med den elektriska probe funktionen.

Låt säga att man följer rekommendationen med stegivs ökning av skärdjupet med 0.05mm så blir det 4 operationer på ett 18um kopparlamintat.

Så processtiden att fräsa ett 18um kretskort med 0.15mm spår med stubfräs ökar mångfaldigt!!!!!!

Lägre XYZ hastighet, fyra Z kalibreringar, fyra fräsoperationer, fyra G-code editeringar....

Flatcam har en G-code editor där man kan göra search and replace och ändra alla dessa G Z positioner i G-code filen.

Lödmaskfräsning ???

Ännu en upptäckt och möjlighet med en CNC är att man kan applicera lödmask över hela kretskortet och sen fräsa av lödmasken med G-koden för lödmasken.

Detta öppnar upp för att kunna förenkla montering och lödpastaappliceringen en hel del samt att under själva värmecykeln så kommer de ytmonterade komponenterna att justera sig själva i position - vilket är bra när komponenterna eller komponentbenen är mycket små.

Principen vore att kalibrera Z, göra en höjdkarta - stoppa processen, lägga på ett lager lödmask, låta den torka och sen fräsa av kanske med -0.05 i Z. Kretskortet måste såklart vara monterat hela tiden på fräsbordet för att behålla kalibreringen......

Återstår att prova sig fram och skaffa en tunn ldömaskprodukt.

onsdag 7 maj 2025

Go from PCB toner transfer making to 3-axis CNC G-code PCB making

 Okidoki

Under många år har jag tillverkat mina hålmonterade och ytmonterade kretskort med toner transfer tekniken.

Har skaffat laserskrivare, hittat rätt papper, en metod att värma papperet på kretskortet i en flat yta  - en metod som fungerar varje gång...... 9 av 10 gånger i allafall ;-)

CAD kretsschema har gjorts i Eagle och endast pappersutskrifter har behövts från CAD programmet.

Tillfälligheter

Genom en tillfällighet lyckades jag lägga vantarna på en liten enkel rudimentär 3-axlad CNC fräs för små pengar.

Lyckligtvis var denna fräs fortfarande i bra skick och mycket litet slitage.

3-axlig fräs

Styrenheten Woodpecker 3-Axis control XYZ CNC Control Board V3.4 för G-code ingick och ansluts till datorn med USB-A till USB-mini samt ett separat 24V nätaggregat.

Tittar man på nätet hittar man liknande fräsar under benämningen Sainsmart Genmitsu 3018-PRO och enda skillnaden är att mitt exemplar är den smalaste versionen med det minsta fräsbordet.


Fräsen vill ha ett VAC/24VDC PWM 6 Ampere nätaggregat över som orkade driva fräsen.


Nätdel från junkboxen


Nätdelen klarar av de 5Ampere som är kravet för denna fräs


Vid affären ingick en del fräsbits, verktyg och kringutrustning så jag borde kunna provköra den direkt.

Anslöt fräsen till datorn, installerade USB CH340 driver som kontrollkortet vill ha, installerade Candle som är en "GRBL controller application with G-Code visualizer written in Qt".

Provkörde CNC fräsen med en förgenererad demo CNC G-code fil på ett kretskort - och fräsen producerade nån typ av användbara spår i kopparlaget.

Potential fanns mao. att gå vidare och tillverka egna kretskort!

Här är några exempel på enkla kretskort jag gjort för att prova fräsens funktion men även begränsningar

Smalaste ledaren är 0.2mm till höger

Prov av V-bit 30graders med 0.1mm spets
Z axel gick för djupt i laminatet


Här ser man av V-bit både fräser och ger ett tryck på kopparlagret vilket gör att kopparlagret trycks åt sidan in i intilliggade delar


Sånt man får korrigera i KiCad eller i Flatcam och göra en ny G-code för CNC fräsen


Förbereda mekaniken för kretskortsproduktion

Men - det fanns saker att göra på CNC fräsen först!

  • Addera kontakt med kablar för att kunna göra en s.k höjdkarta (heightmap)
  • Addera ändlägesbrytare för att skydda mekaniken, samt hitta rätt kommando för att aktivera funktionen i kontrollerkortet på CNC fräsen
  • Rengöra och smörja alla axlar på nytt
  • Byta ut en glappande DC kontakt i Control Board PCB
  • Dra åt alla skruvar i ramen lite till
  • Skaffa en s.k waistboard i MDF, kapa till den samt montera den på fräsbordet

Kablar för Prob funktionen

Ansluts till respektive spindel och kretskort

Under prob sekvensen som Candle utför automatiskt 
över kretskortet enligt det mönster och antal punkter man 
bestämmer själv


OK - efter dessa tilllägg är fräsen i rätt bra skick.

Dax att göra CNC kretskortsfiler i CAD......

Ajdå - min gamla Eagle har inte den möjligheten - så gammal var mjukvaran 8-)

Så vad finns att använda?  - jag valde KiCAD och installerade detta.

Att lära om sig från Eagle till KiCAD tog ett par dagar för att enbart lära sig enklare saker, här stod all aktivitet still runt CNC fräs eller andra projekt.

Dax att göra CNC filer och G-code

Att gå från CAD till att få ett kretskort i handen görs stegvis i datorn med tre olika mjukvaror.
De jag initialt provat är KiCAD, FlatCam och Candle, det finns som vanligt väldigt många andra mjukvaror som gör samma saker. Och JuTube är fullt med instruktionsvideos, likaså finns mycket detaljerad information på sainsmart's resurssidor.

Stegvis process:

  • rita kretsschema (KiCAD)
  • göra kretskortsledningar (KiCAD)
  • göra hål i kretskortesschemat (KiCAD)
  • spara/exportera CNC Gerber/Borr Excellion filer med ovanstående till filer (KiCAD) 
  • Importera Gerber/Excellion filerna för att kunna generera isolations och borr filer i G-code (Flatcam)
  • ange data för isolation samt val och data för borrverktygen, samt andra parametrar som Z fräsdjup, XYZ stegmotorhastighet - med mera (Flatcam)
  • Spara G-code filerna (Flatcam)
  • Öppna G-code filerna en i taget i en "GRBL controller application with G-Code visualizer" (Candle)
  • Kalibrera XYZ på fräsbordet i Candle, göra en heightmap med prob-funktionen, samt köra G-koden och fräsen gör isolationsrutterna runt kretsbanorna  (Candle)
  • Öppna borrfilen, byta verktyg i spindeln och fräsen gör hålen i kretskortet.  (Candle)


Provkörde hela processen ovan på ett flertal kretskort och noterade successivt mina data som jag matar in i respektive program - samt justeringar av Z och data på fräsverktyget.

Vad kan gå fel ? 


V-fräs krashat i laminatet.....   8-(


Man får ha tålamod 8-( det kommer att bli fel många gånger, med dessa mjukvarorna i sitt ursprungliga utförande finns inga skyddsmekanismer. Candle exekverar G-coden och har man inte full koll på XY eller Z så krashar fräsbitsen, om man avbryter, pausar eller försöker starta om G-coden krashar fräsbitsen, om man kör för fort med XY krashar fräsbitsen. Har man för mycket Z djup krashar fräsbitsen. Höjdkartan blir fel gentemot kalibrering av XY och Z och sen krashar fräsbitsen.

Man får räkna med en hel del trial and error som det heter på utrikiska ;-) samt en konsumption av fräsbits. 

Även Z-axeln får en rörelsebegränsning speciellt om man adderar en MDF skiva och Z axeln tappar sin kalibrering om man låter den gå emot ett ändläge det minsta lilla.

De fräsar man skaffar roterar medurs, V-bit har en egg och den sitter på vänster sida av den flata ytan.
Man får helt enkelt polvända + och - på spindelmotorn om det snurrar åt fel hål 8-)

Skaffade enbart billiga 30 graders 0.1mm spetsdiameter bits och har nu konsumerat runt 10st på enbart krasher. 


V-bits 3.175mm skaftdimeter för ER chucken på spindeln, 30 graders spets med 0.1mm spetsdiamteter
10st kostar under 150:-

Med krash menar jag att V-bits spetsen böjs eller går av då spetsen är mycket hård och ömtålig.

Men - när man för bok på vad man gör och i vilka steg man gör saker så minskar antalet krasher till ett fåtal.


Vad kan man göra rätt?

Jag har nu en process som fungerar 9 av 10 gånger ;-) men kräver en precis inställning av Z (fräsdjupet) eftersom jag tillverkar kretskort för ytmonterade komponenter med 0.2mm anslutningar, och det är nära vad denna fräsen klarar av i mekanisk precision.

Jag skulle inte rekommendera att ha en mekaniskt större fräs eftersom ju större spann mellan ramen och alla komponenter - ger större flex och ett sämre fräsresultat. Denna lilla modell är mycket stabil och det enda flex som jag observerat är i Z axeln -  med tanke på att jag endast fräser kretskort med en 0.1375mm fräs så är belastningen lägre på spindeln/Z axel än den kraft som krävs för att uppnå en rörelse i det flex som finns....Än så länge fungerar original Z axel med plastramen bra.
Spindeln i den lilla DC motorn är fortfarande bra, knappt kännbart axelspel.

Som hjälp finns en kalkylator i  Flatcam som hjälper att räkna ut fräsdiametern vid ett visst fräsdjup för V-formade fräsbits med en viss spetsdiameter och skärvinkel.

För kretskort med bredare anslutningar på ytmonterade komponenter runt 0.5-0.6mm i bredd är det inte lika kritiskt med Z inställningen och det blir bra resultat oftare.

Jag kör fräsen i X & Y långsammare, samt efter slutförd fräsoperation så byter jag inte verktyg till en metallborste utan lossar kretskortet från MDF skivan och tar istället bort fräskanterna med 1200 våtslippapper (dock utan vatten) med kretskortet vilandes på en plan yta. Blåser av dammet och rengör med isopropanol.


Några av mina nuvarande parametrar som sattes initialt i FlatCAM
Z är -0.07mm och ger bra spår - om man lyckas med nollställningen av Z
Att hitta punkten då fräsbitens spets träffar kopparytan finns som en funktion i Candle, finns en knapp för att aktivera funktionen med kablarna inkopplade på fräs och kretskort.
När spindeln stannar i Z ledd - så sätter man denna höjd till 0 med Z nollstställningsknappen och om man vill börja där även XY nollställningsknappen.

Enligt tools kalkylatorn blir spetsdiameter vid -0-07mm Z fräsdjup = 0.1375mm.

Ska man ha 0.2mm ledare får man nog backa av Z till -0.06 eller mindre så diametern på V-bit blir mindre och enklast räkna om detta i toolskalkylatorn i Flatcam.

Grafisk vy i Candle över G-coden som ska köras av CNC fräsen, dvs. isolationsfräsningen runt kopparbanorna


Efterkontroll

För att se hur exakt eller glapp axlarna är så kan man se hur en yta blir deformerad och hur mycket.
Resultatet nedan är bra för mitt behov i nuläget.

Efter ytbehandling kvarstår inspektion under mikroskopet, det kommer finnas spår av "kopparflarn?" efter V-bit i isolationsspåren runt kretsbanor.

V-bits är ett billigt alternativ till en dyrare raka kretskortsfräsar med flera skärande "flutes" att jämföras med en enda skärande kant på V-bits och denna enda kant skär inte lika effektivt och kan lämna små "kopparflarn?" i de frästa spåren, troligen trycker V-bitspetsen sig fram igenom kopparskiktet och vissa spår av koppar blir kvar.

Men - det är enkelt att ta bort dessa "flarn" under inspektion av de frästa isolationsspåren i kretskortet.

Kort bra nog för att börja montering av de ytmonterade komponenterna

Här syns ett styrkort för latchande RF koaxreläer och kan konstatera att de frästa isolationsspåren är rena och monterar man en SMT komponent så inträffar ben med lödytorna väl.

SOT-23 samt 0805 format
SOIC-8 kapsel på en 8V DC regulator
(IC kretsen på bilden är avlödd från ett annat kretskort och benen är därför lite böjda jämfört med en ny krets)

Resultat hittills - färdiga kretskort för 0805 och liknande SMT storlekar


Som syns på bilderna så har jag hittills tejpat fast kretskortet med aluminiumtejp på MDF skivan, den tejpen flexar inte mycket och har ett kraftigt lim

Finns det mer att göra  ?

Har inte installerat gränsbrytarna på Z axeln ännu, det krävs lite annan mindre mekanik och mindre brytare eftersom den mekaniken ska röra sig mellan maximala ändlägen utan att ta i andra fasta delar.

Har inte fått förstått kraften i vissa G-code kommandon, där finns en del hjälpfulla funktioner som är bra att ha. 

Som exempel så skrevs mina testkretskort ut spegelvänt, med ett kommando reverserar man X axeln och nu blir fräsningen rätt - typisk bra grej att ha   8-)

Om man funderar på spindeln och motorn så kanske man tycker att den ser rätt enkel och billig ut - men hittills räcker varvtalet till. Ett kort kan ta runt 8-10 minuter eller det tredubbla om man ökar antalet fräsvarv på isolationsfräsningen (för att få bredare spår med samma v-bit).
Chuck och spindeln kan tyckas ses för lång ut och skapa större flex än nödvändigt - men mina prov visar att det blir ett använbart resultat ned till 0.4mm ledare.

Kan man ned till mindre i dimensioner ?

Eftersom fräsen är V-formad så ger ett mindre Z djup ett smalare isolationspår.

Så frågan är var gränsen går

Vid prov med Z på -0.02mm och -0.008mm så skär fräsen i kopparytskiktet men skär inte igenom kopparytskiktet.

Z djupet är första provområdet, sätta Z till -0.03mm och hoppas fortfarande på avverka kopparskiktet. 
Fräsens diameter blir dryga 0.1mm till 0.12mm beroende på Z.

QFN eller DFN footprint  har 0.25mm distans kant-till-kant mellan lödanslutningarna på kapseln
så i teorin borde fräsen klara av detta, men jag har inte lyckats med det så här långt i den pågånde "lärande processen" med CNC och isolation routing.

För SOIC-8 m.fl samt SOT-23 är avstånden mellan 1.27 och 1.9mm i C/C mellan komponentbenen så där blir det ofta koppar kvar och man får köra flera rundor med v-bitset.

Även XYZ hastigheten sänks från 80 till 40 för minska trycket på kopparlagret och låta V-fräsen jobba klart.